フライス加工用カッターの種類による違いの分析:タングステンカーバイド製フライス加工用カッター vs 使い捨てフライス加工用カッター
タングステンカーバイドの価格高騰に伴い、一部の顧客はインサート交換のみで加工コストを削減しようと、タングステンカーバイドエンドミルから使い捨てエンドミルに切り替えています。タングステンカーバイドエンドミルは高価ですが、安定性と切削効率は使い捨てエンドミルよりも優れています。本稿では、これら2種類の工具の特性と違いを客観的に比較し、お客様の加工ニーズに最適なエンドミルを選択できるよう解説します。
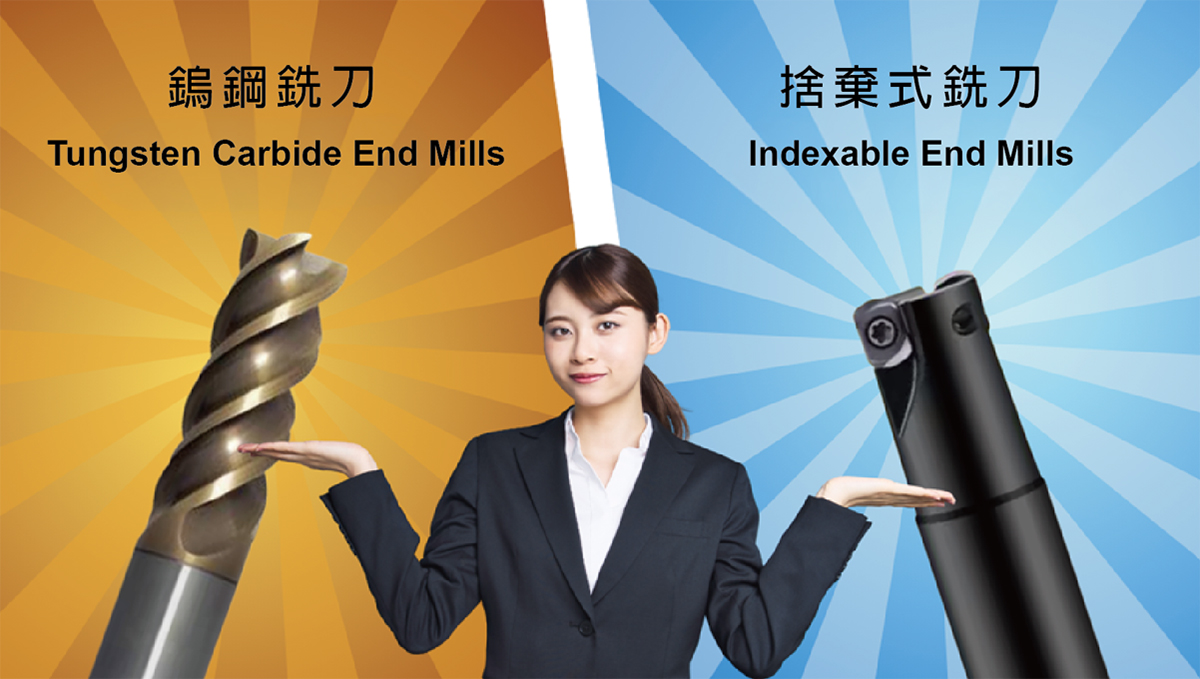
タングステンカーバイドエンドミルと使い捨てエンドミルの違いを簡単に解説します
タングステンカーバイドエンドミルと使い捨てエンドミルの最大の違いは、前者が一体構造であるのに対し、後者はツールホルダーとタングステンカーバイドインサートを組み合わせて使用する点にあります。したがって、これら2種類の工具を評価する際には、単に購入価格を比較するだけでなく、「工具の剛性と振れ精度」、「切削抵抗と切りくず排出性能」、「加工の柔軟性と汎用性」という3つの重要な側面も考慮し、実際の加工ニーズに最適な工具を正確に判断する必要があります。
※工具の剛性と振れ
- タングステンカーバイド製エンドミル:単一素材から研削加工されており、完全な構造と優れた剛性を備えているため、運転中のラジアル振れが最小限に抑えられます。
- 使い捨てエンドミル:組み立て時にインサートとツールホルダーの間にわずかな隙間が生じるため、高速切削や重切削時に大きな累積振れが発生します。
※切削抵抗と切りくず排出性能
- タングステンカーバイドエンドミル:切削刃が非常に鋭利で、切りくず溝が滑らかなため、切削抵抗が低く、切りくずの巻き込みや詰まりが起こりにくくなります。
- 使い捨てエンドミル:プレス加工の工程と強度の制約により、切削刃はチッピングを防ぐためにほとんどの場合、負のすくい角で設計されており、その結果、切削抵抗が大きくなり、切りくず排出スペースが制限されます。
※加工の柔軟性と汎用性
- タングステン鋼製エンドミル:幅広い直径を取り揃えており、深溝加工や精密な輪郭加工といった複雑な加工にも容易に対応できます。
- 使い捨てフライス:ねじとカッターホルダー間のスペースの制約により、加工径は通常大きくなり、主に広い面積の荒加工や平面フライス加工に適しています。
タングステンカーバイド製エンドミルと使い捨てエンドミルの価格差
| 超硬エンドミル | 使い捨てフライス盤 | |
|---|---|---|
| 初期投資費用 | 中価格帯。タングステン鋼の原材料価格の変動により、単体購入価格が上昇する可能性がありますが、追加のスペアパーツは必要ありません。 | 当初は、専用の鋼製カッターホルダーまたはカッターヘッドを購入する必要があり、これは固定資産投資となり、高額な初期費用が発生する。 |
| 長期的な消耗品コスト | 高精度な刃は摩耗しやすく、刃がすり減ったり欠けたりすると、ナイフ全体が使用不能になるか、研ぎ直すための追加費用が必要になります。 | 低コスト。刃の角度が摩耗したら、裏返して使うだけで済みます。そうでなければ、1枚数百元もする刃を交換する必要があります。刃ホルダー自体は再利用可能です。 |
| 耐用年数 | 研削回数と摩耗の程度によっては、再研削によって再利用できますが、直径が小さくなるにつれて全体の切削寿命は短くなります。 | ツールホルダーは長寿命ですが、刃の摩耗が早いです。ツールホルダーは通常の使用条件下では非常に耐久性がありますが、ホルダーの変形やネジの摩耗を防ぐよう注意が必要です。 |
タングステンカーバイド製エンドミルと使い捨てエンドミルの加工効率の比較
| 超硬エンドミル | 使い捨てフライス盤 | |
|---|---|---|
| 処理ステージの位置決め | 荒加工、中間加工、高速荒加工、仕上げ加工までを網羅する、フル機能の機械です。 | 主に、大面積の平面荒加工、重力荒加工、および高送り加工に使用されます。 |
| 表面粗さ(Ra) | 加工されたワークピースは、振れが最小限で、切削精度が高く、表面仕上げも優れています。 | 組立時の振れや切削抵抗が大きいため、表面に工具痕が残りやすい。したがって、仕上げ代を確保する必要がある。 |
| 軸方向切削深さ(Ap) | 完全かつ堅牢な構造により、全切削深さでの激しい横方向切削にも耐えることができます。 | ピン構造と半径方向の力の制約により、過度に大きな軸方向切削深さは通常採用されない。 |
| ブレード1枚当たりの送り量(Fz) 供給速度(F) |
中速で、主に高速回転と複数の刃によって金属除去率を維持する。 | 極めて高い性能を持ち、特殊な高送り形状設計を採用することで、極端な片刃衝撃や横方向速度にも耐えることができます。 |
異なるタイプのフライス工具の実際のテストにおける差異
Hui-Te Tools & Hardware Co., Ltd.は、自社製のタングステンカーバイドエンドミル(2MHD1004TXM)と市販の使い捨てエンドミルを用いて、一般的に使用される難削材(2714熱間加工用ダイス鋼)に対する加工効率を比較する実地試験を実施した。
実際のテスト結果によると、Huideのタングステンカーバイドエンドミルは、その優れた全体剛性のおかげで、軸方向切削深さ10mmを直接実現し、1回のパスで加工を完了できるため、総加工時間を1分17秒に大幅に短縮できます。これに対し、市販のドロップカットエンドミルは、切削刃あたりの送り量(0.15mm)が数倍優れているものの、構造的な剛性のため、0.3mmの積層高速フライス加工モードが必要となり、同じ製品を加工するのに11分以上かかります。これは、切削深さの大きい加工において、タングステンカーバイドエンドミルが加工効率において大きな優位性を持っていることを直接的に示しています。
この動画では、使い捨て切削工具は1回あたりのコストは安いものの、荒加工や仕上げ加工に無理やり使用すると、生産ラインの効率が低下し、時間コストが大幅に増加する可能性があることが示されています。そのため、切削工具を購入する際には、消耗品コストだけでなく、加工時間と効率も考慮して、全体の生産コストを算出することをお勧めします。適切な切削工具を使用することが、全体のコストを効果的に削減する鍵となります。


