エンドミル
タングステンカーバイド製のエンドミルは再研磨できますか?
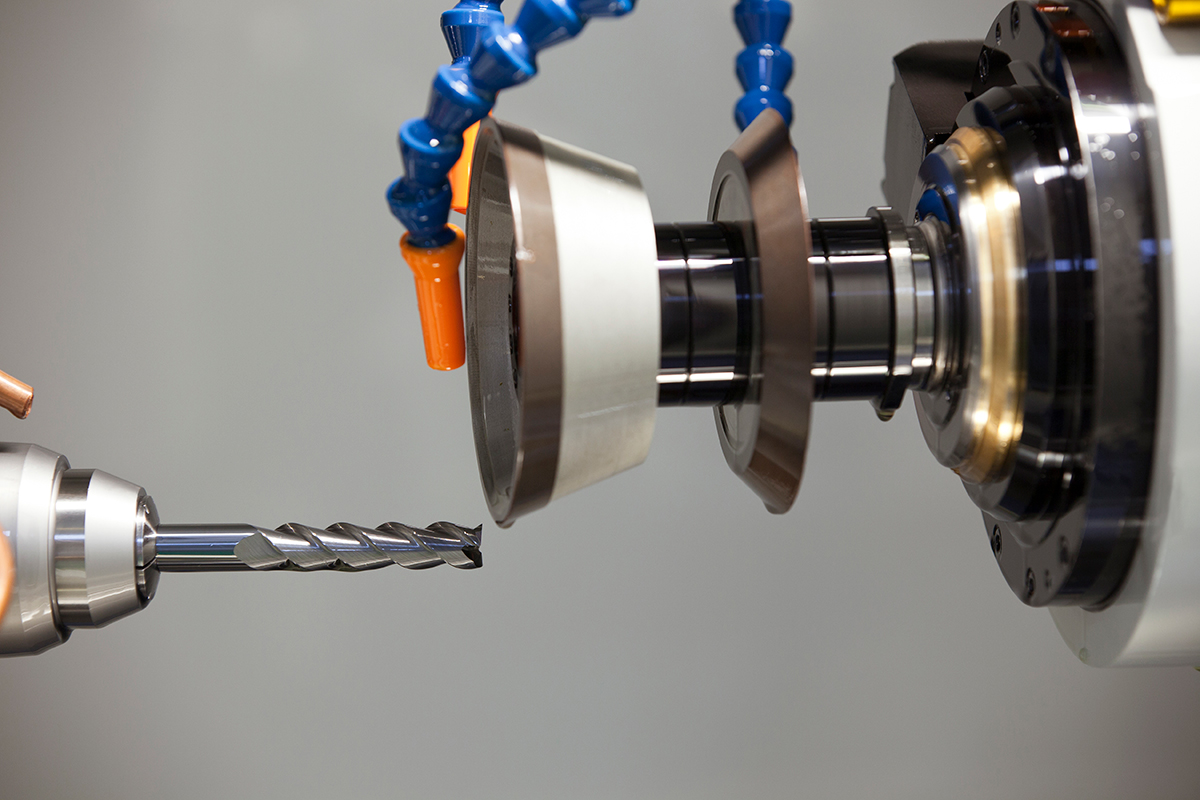
タングステンカーバイド製エンドミルは再研磨が可能です。タングステンカーバイド製エンドミルが摩耗したり切れ味が鈍くなったりした場合、専用の工具研削盤を使用して摩耗した刃先を再研磨することで、工具の切削性能をある程度または大部分回復させることができ、工具コストの削減と耐用年数の延長につながります。ただし、再研磨には摩耗の程度、使用頻度、研削技術によって一定の制限があることに注意が必要です。
どのような状況で再研磨が適切でしょうか?
- 刃先にわずかな摩耗と角の欠けが見られる。
- 外径部の摩耗はそれほどひどくない。
- 刃には目立ったひび割れはない。
- この工具はまだ研ぎ直すのに十分な長さがある。
刃にひどい欠けや破損、あるいは螺旋状の溝の損傷がある場合は、通常、研ぎ直す価値はありません。
研削精度に影響を与える主な要因:
1. 研削盤の精度
高精度CNC五軸工具研削盤を使用することで、手動研削盤を使用する場合よりも高い一貫性と精度を確保できます。
2. クランプの安定性
研削加工中は、わずかなぐらつきや偏心を防ぐため、切削工具をしっかりと固定する必要があります。
3. 研削砥石の品質とドレッシング
研削砥石は、切れ味とバランスを保ち、跳ね上がりや表面の粗さを防ぐために、頻繁にドレッシングする必要があります。
4. 冷却液
適切な冷却液供給は、表面を素早く冷却し、研削砥石の削りカスを除去するのに役立ちます。
5. 技術担当者の業務経験
送り速度と砥石の接触角を調整して、一度に深く削りすぎないようにしてください。深く削りすぎると、寸法誤差や工具の損傷につながる可能性があります。
超硬エンドミルは研削後にコーティングする必要がありますか?
1. 元のコーティングが損傷します。
切削工具を研削する際、表面コーティングは削り取られるか薄くなり、刃先のコーティングは直接削り取られます。コーティングのない工具は、特に高速・高温・乾式切削や、硬鋼、ステンレス鋼、ニッケル基合金などの難削材を加工する場合、非常に早く摩耗します。
2. 再コーティングにより、工具の性能を回復させることができます。
再コーティングを行うことで、工具表面を修復または改善することができ、耐用年数を延ばすことができます。