荒削り用エンドミルと仕上げ用エンドミルの違いは何ですか?
荒削りエンドミルと仕上げエンドミル:加工用途と特長に関する完全ガイド
その違いは単に「粗削り」と「仕上げ削り」というだけではありません。これら2種類の切削工具は、異なる加工段階向けに設計されており、切削形状、材料除去方法、そして想定される用途は大きく異なります。簡単に言うと、荒削りエンドミルは材料を素早く除去するように設計されており、仕上げエンドミルは必要な寸法精度と表面仕上げを実現するように設計されています。それぞれのエンドミルをいつ使用すべきかを理解することで、加工効率、工具寿命、そして最終部品の品質を向上させることができます。
荒削りエンドミルと仕上げエンドミル:主な違いを1分で解説
用途、特徴、一般的な応用例について解説します
荒削りエンドミル 高効率荒加工
主な用途:- 荒削りの際に大量の材料を除去する
- 加工時間全体の短縮
- 仕上げ用に適切な量の材料を残しておく
- 加工物を最終形状に近づける
- 波状または鋸歯状の刃先
- 粗歯フルートのデザイン
- 切削抵抗が低い
- より大きな切削深さと送り速度に対応できる能力
- 材料除去率の向上
- 機械加工後の比較的粗い表面仕上げ
- 金型の粗加工
- 機械部品の粗加工
- 大量の材料除去
- 鋼、ステンレス鋼、鋳鉄、その他の金属の機械加工
仕上げエンドミル 高精度仕上げ
主な用途:- 寸法精度の向上
- 必要な表面粗さを達成する
- 加工半径、曲面、および詳細な特徴
- ワークピースの最終寸法を完成させる
- より鋭い刃先
- より均一で規則的なフルート形状
- より小さな裁断代
- 表面仕上げの向上
- 精密加工への適合性が高い
- 金型仕上げ
- 精密機械部品
- 3D輪郭加工
- 嵌合面および嵌め合い面
- 最終寸法加工
高度なツールの推奨: 超硬チップブレーカー荒削りエンドミルエンドミル
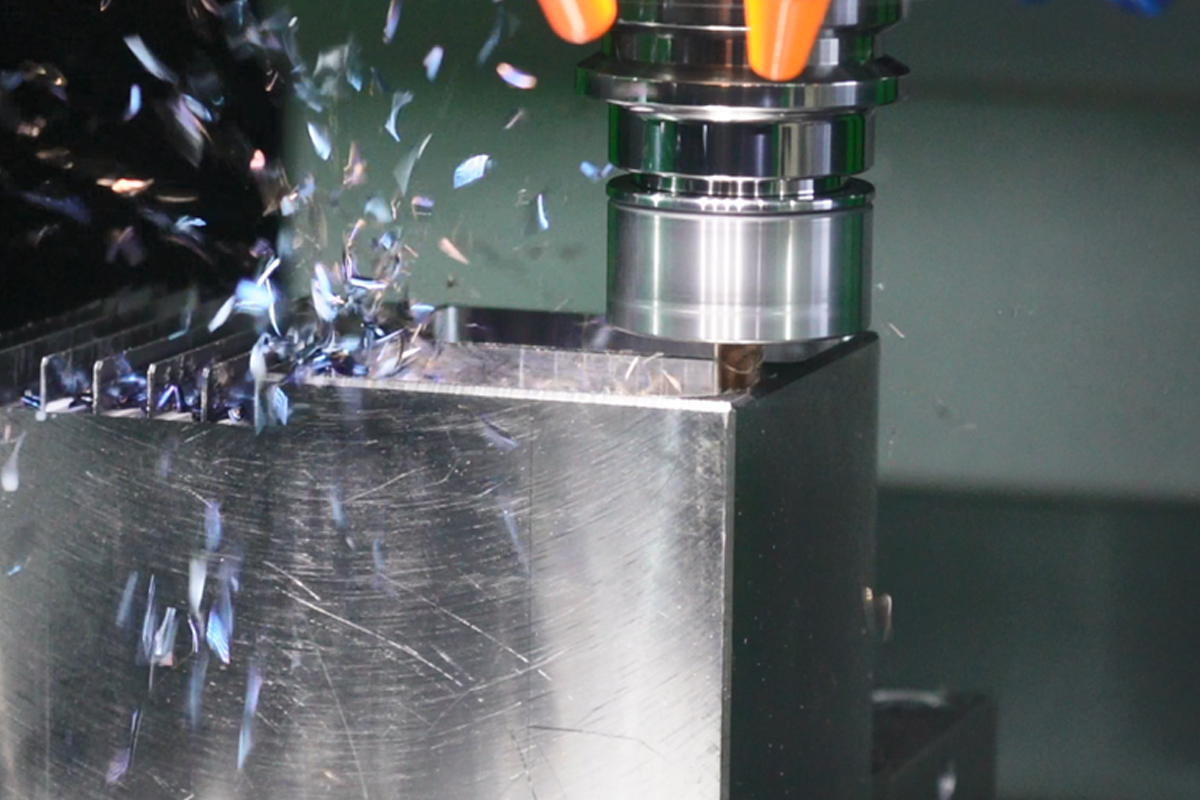
タングステンカーバイド製のチップブレーカー付き荒削りエンドミルは、切りくずの排出性と切削効率を向上させるために設計された特殊な荒削り工具です。
その刃先は波状または鋸歯状の形状をしており、チップブレーカー設計と呼ばれることもある。この不規則な刃先は、長く連続した切りくずを生み出すのではなく、切りくずをより小さな断片に分割するのに役立つ。
理想的な用途: 比較的粘着性のある材料を加工する場合 ステンレス鋼または炭素鋼 あるいは、振動や切りくずの排出が大きな懸念事項である場合は、タングステンカーバイド製のチップブレーカー付き荒削りエンドミルが実用的な選択肢となるでしょう。
結論:荒削り加工と仕上げ加工は併用すべきか?
これら2つのツールは必ずしも同時に使用する必要はありません。しかし、これらを順番に使用することは、効率的な加工戦略となる場合が多いです。
一般的な機械加工プロセスは次のとおりです。荒削り → 半仕上げ → 仕上げ
機械加工において、荒削りとは、仕上げ加工のために意図的に一定の余裕(多くの場合、数ミリから数ミリメートル)を残しつつ、材料の大部分を素早く削り取る工程です。仕上げエンドミルは、この残った材料を除去し、部品を要求される寸法と表面品質に仕上げる役割を担います。
仕上げ用カッターに大切削をさせるのは、トラブルを招く行為です。工具の摩耗が加速したり、刃先が欠けたり、ビビリや振動が発生したり、最悪の場合は破損する可能性もあります。そのため、金型製作やその他の精密部品においては、荒加工と仕上げ加工を別々の工程で行うのが一般的で実用的な方法です。長期的にはコスト削減につながり、より信頼性の高い結果が得られるからです。
金型製作や精密部品加工においては、荒削り加工に続いて仕上げ加工を行う2段階の工程が、事実上業界標準となっている。
HD Toolsの超硬ソリッドエンドミル全製品ラインナップをご覧ください➔

